Les arrêts aléatoires CNC sont parmi les défauts les plus délicats à traiter : la machine s’immobilise, affiche parfois une alarme peu précise, puis redémarre après un réarmement ou une coupure. Lorsque le technicien arrive, tout peut fonctionner normalement.
Ce comportement ne désigne pas automatiquement la commande numérique. Une connexion instable, une vibration, une température excessive ou une alimentation de commande perturbée peuvent provoquer des symptômes proches. Le diagnostic consiste donc à relier chaque arrêt à ses conditions réelles d’apparition.
Sommaire
Avant le réarmement : conserver les indices de l’arrêt
Le premier enjeu est de ne pas effacer trop vite les informations utiles. Avant de couper l’alimentation ou d’acquitter l’alarme, il faut relever le message exact, l’heure, le programme en cours, l’axe sollicité, la phase du cycle et l’état des voyants des alimentations, automates et variateurs.
Il est également utile de noter si l’arrêt apparaît à froid, après plusieurs heures, lors d’un changement d’outil, pendant une accélération ou au passage d’une porte. Ces détails transforment un défaut « aléatoire » en événement associé à une condition reproductible.
Cette démarche complète l’approche exposée dans notre article sur la panne intermittente sur machine-outil, consacré à la méthode générale de diagnostic. Ici, nous nous concentrons sur quatre familles de causes fréquentes des arrêts aléatoires CNC.
1. Connectique : le faux contact qui disparaît au contrôle
Une connexion desserrée ou oxydée peut rester conductrice au repos puis devenir instable sous courant, avec la chaleur ou lors d’un mouvement. Le défaut peut concerner un bornier, un relais, un contacteur, un connecteur de carte, une alimentation 24 V, un câble codeur ou un conducteur de protection.
L’aspect visuel ne suffit pas toujours. Le contrôle doit être réalisé hors tension et selon les prescriptions du constructeur : recherche de traces d’échauffement, décoloration, sertissage dégradé, broche reculée ou verrouillage incomplet. Un resserrage systématique sans méthode est à éviter : le couple, le type de borne et l’état du conducteur doivent être respectés.
Un point résistif peut aussi produire un échauffement local. La maintenance électrique préventive des machines-outils CNC permet de rechercher ces dérives avant qu’elles ne deviennent permanentes.
2. Vibrations : pourquoi le défaut apparaît pendant certains mouvements
Les vibrations ne provoquent pas uniquement des problèmes mécaniques. Elles peuvent solliciter un câble, un connecteur, une chaîne porte-câbles ou une carte électronique déjà fragilisée. Le défaut apparaît alors à une vitesse de broche, une position d’axe ou une accélération particulière.
La comparaison avec le cycle est essentielle. Si l’arrêt se produit toujours près de la même position, il faut examiner les câbles mobiles, fins de course, capteurs et connecteurs concernés. S’il coïncide avec le démarrage d’une pompe, d’une broche ou d’un axe, il faut aussi observer les variations électriques engendrées par cette sollicitation.
Une mesure vibratoire globale peut signaler une évolution, mais elle ne remplace pas l’analyse de la chaîne électrique. Notre page sur l’analyse vibratoire explique l’intérêt de comparer les valeurs dans des conditions identiques.
3. Température : le composant fonctionne à froid puis décroche
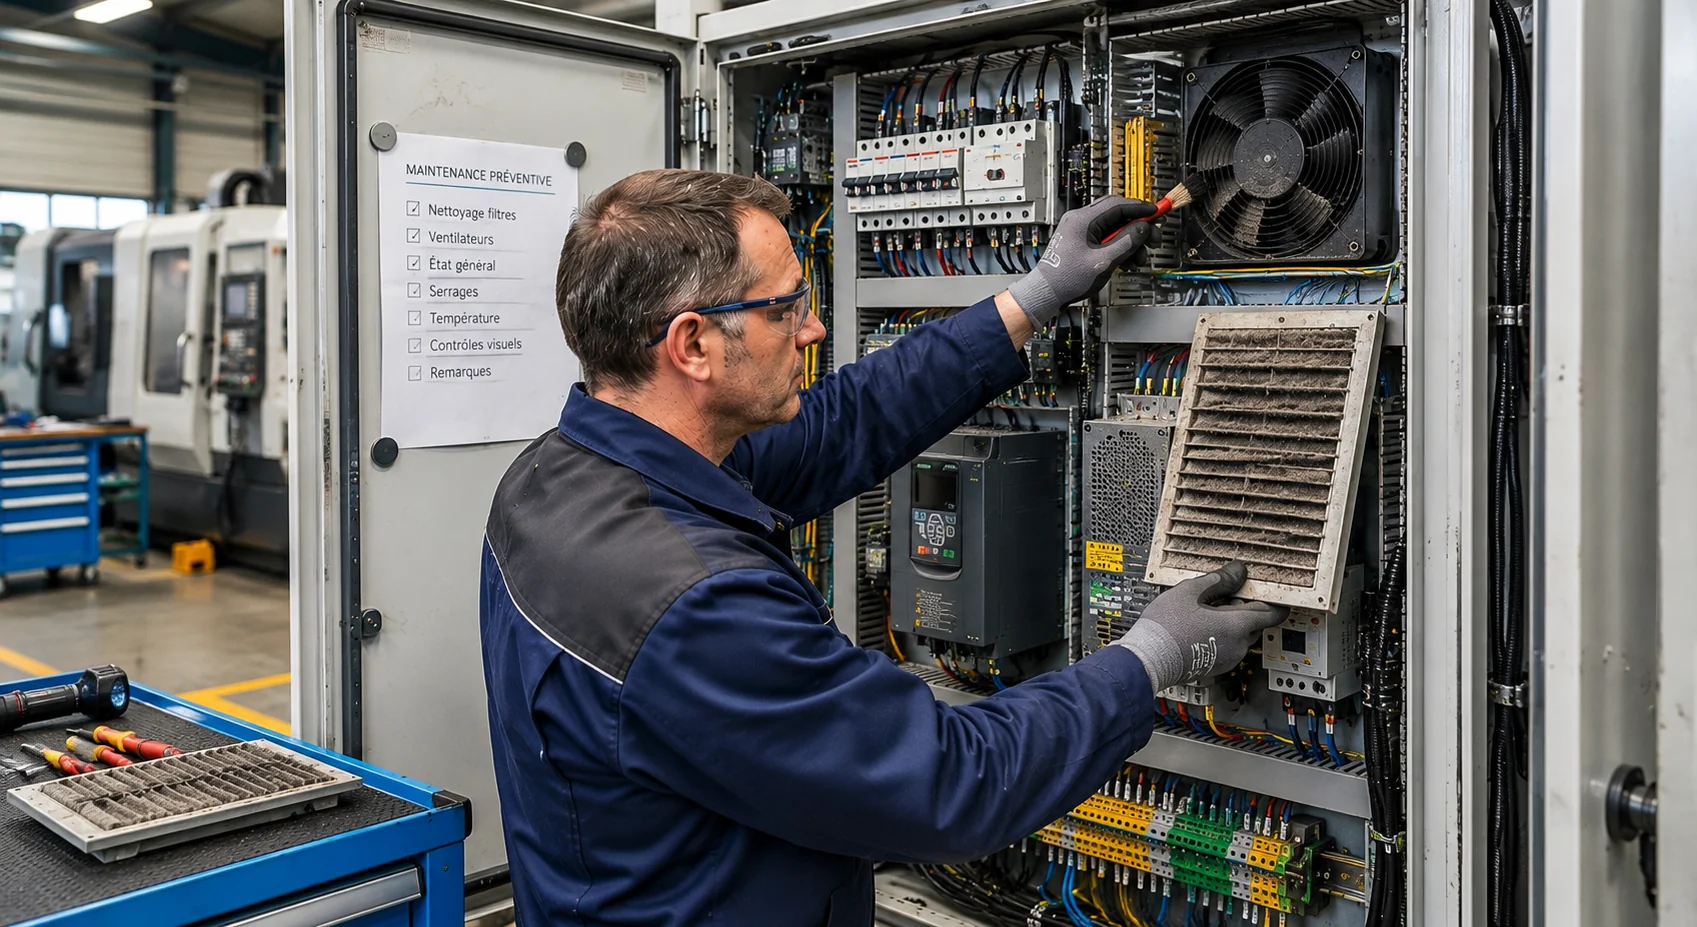
Une armoire peut fonctionner au démarrage et perdre progressivement sa marge thermique. Filtre colmaté, ventilateur fatigué, échangeur encrassé ou température ambiante élevée modifient les conditions de fonctionnement des alimentations, cartes, relais et variateurs.
Le bon indicateur n’est pas seulement une température instantanée, mais son évolution avant l’arrêt et sa comparaison avec un fonctionnement normal. Un défaut qui disparaît après une pause peut orienter les recherches, sans prouver à lui seul qu’un composant électronique est défectueux.
Pour approfondir ce point : armoire électrique qui chauffe : causes, risques et contrôles.
4. Alimentation : sous-tension, 24 V instable ou microcoupure
Une alimentation de commande vieillissante peut fournir une tension correcte à vide et chuter lors de l’activation simultanée de plusieurs organes. Une microcoupure réseau, une phase instable, un contacteur usé ou un circuit 24 V surchargé peuvent réinitialiser un automate, perturber une commande numérique ou faire tomber une chaîne de sécurité.
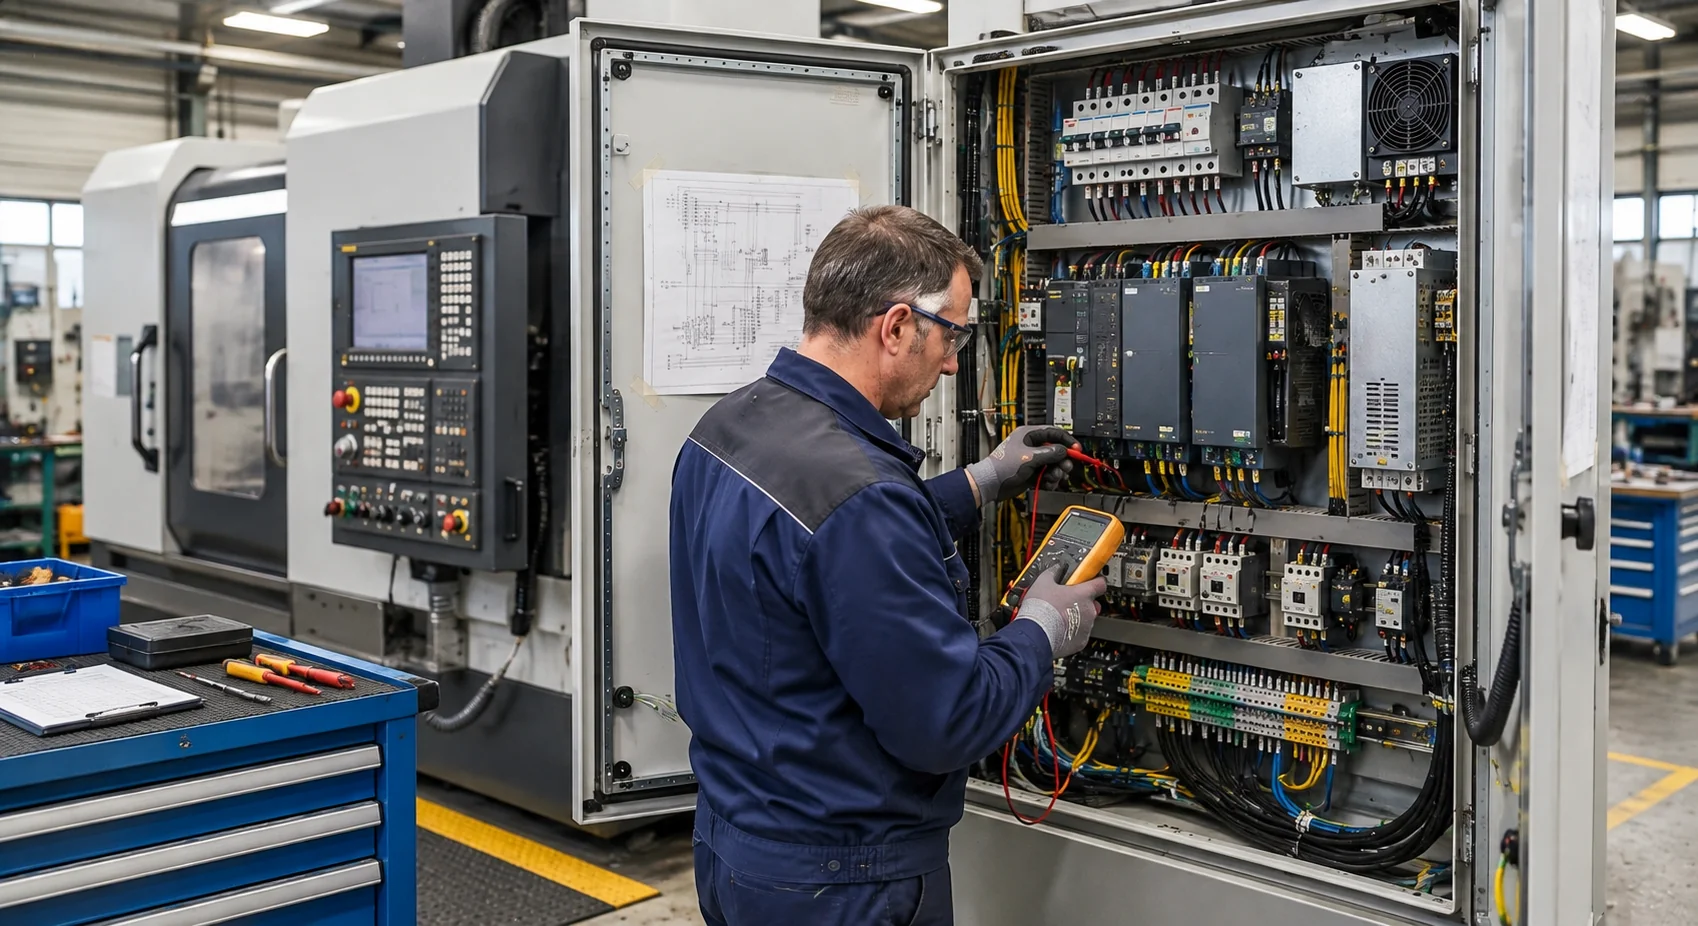
Pour les arrêts aléatoires CNC, la mesure doit être adaptée à la brièveté du phénomène. Un multimètre consulté après l’arrêt peut afficher une valeur normale. Selon le cas, il faut enregistrer la tension, observer les diagnostics des alimentations et comparer l’événement avec la mise en route des charges.
La séparation des circuits est importante : réseau amont, alimentation de puissance, alimentation 24 V, masses, blindages et alimentation des capteurs ne se contrôlent pas de la même façon. La page dépannage électrique de machines-outils présente le périmètre d’intervention d’UNITEK sur ces équipements.
5. Sécurités, capteurs et entrées-sorties à ne pas oublier
Un arrêt apparemment lié à la CNC peut provenir d’un contact de porte, d’un pressostat, d’un relais de sécurité ou d’une entrée automate. Une commutation brève peut suffire à interrompre le cycle sans laisser un défaut permanent.
Il faut donc lire l’état des entrées-sorties, l’historique automate lorsqu’il est disponible et le schéma électrique. Shunter une sécurité pour « voir si la panne disparaît » n’est pas une méthode acceptable. Les essais doivent préserver les fonctions de sécurité et être réalisés par une personne compétente.
Les constructeurs de commandes numériques proposent des prestations de maintenance et de diagnostic pour préserver la disponibilité des équipements ; voir par exemple les informations de FANUC Field & Maintenance.
Une méthode en six étapes pour isoler la cause
- Conserver les données : alarmes, heure, états des voyants et conditions du cycle.
- Rechercher une corrélation : température, durée, position, mouvement, charge ou ouverture de porte.
- Contrôler le schéma : identifier les circuits communs aux symptômes observés.
- Inspecter sans dégrader : connectique, ventilation, câbles mobiles, relais et contacteurs.
- Mesurer pendant le phénomène : tension, courant, température ou état logique avec un moyen adapté.
- Modifier un seul facteur à la fois : pour éviter une remise en service trompeuse sans cause démontrée.
Cette méthode évite le remplacement au hasard de cartes ou d’alimentations. Elle permet aussi de distinguer une panne interne à la commande d’une anomalie périphérique.
FAQ sur les arrêts aléatoires CNC
Pourquoi la machine redémarre-t-elle après une coupure ?
La coupure peut réinitialiser un équipement ou laisser refroidir un composant, mais elle ne prouve pas que la cause est supprimée. Il faut conserver les alarmes avant redémarrage.
Une alarme CNC désigne-t-elle toujours la commande numérique ?
Non. La commande peut signaler la conséquence d’une perte d’alimentation, d’une sécurité ouverte, d’un défaut d’axe ou d’une information capteur incohérente.
Peut-on trouver un faux contact avec une simple inspection ?
Parfois, si des traces d’échauffement ou un verrouillage incomplet sont visibles. Souvent, il faut corréler l’arrêt à une mesure, un mouvement ou une température.
Faut-il remplacer l’alimentation 24 V par précaution ?
Pas sans diagnostic. Sa tension doit être contrôlée dans les conditions où l’arrêt se produit, ainsi que sa charge, ses connexions et les consommateurs associés.
Que transmettre avant une intervention ?
Photos des alarmes, marque et modèle de la CNC, schémas électriques, sauvegardes disponibles, description du cycle, fréquence des arrêts et conditions d’apparition.
Transformer un arrêt aléatoire en défaut observable
Les arrêts aléatoires CNC deviennent plus faciles à diagnostiquer lorsqu’ils sont reliés à un mouvement, une température, une charge ou un état logique. L’objectif n’est pas de remplacer successivement des composants, mais de conserver les indices et de vérifier toute la chaîne électrique.
UNITEK intervient sur le diagnostic électrique des machines-outils, commandes numériques, automatismes, alimentations et entraînements. Pour préparer une intervention, vous pouvez nous transmettre les alarmes, schémas et circonstances précises de l’arrêt.