Une panne intermittente machine-outil est souvent plus difficile à diagnostiquer qu’un défaut permanent. Lorsque la CNC redémarre après un réarmement, une coupure ou quelques minutes d’arrêt, les mesures réalisées trop tard peuvent paraître normales et la cause disparaître avant l’arrivée du technicien.
La bonne méthode consiste à transformer un événement aléatoire en phénomène reproductible : noter précisément les circonstances, conserver les codes d’alarme, comparer les états électriques et rechercher ce qui change avec la température, les vibrations, la charge ou le temps de fonctionnement.
Sommaire
Pourquoi une panne intermittente machine-outil est-elle difficile à isoler ?
Un défaut permanent laisse généralement une trace mesurable : tension absente, fusible coupé, composant endommagé, câble rompu ou alarme active. Dans une panne intermittente, le circuit peut redevenir normal après refroidissement, arrêt des vibrations, retour d’un contact ou stabilisation d’une alimentation.
Le réarmement peut aussi effacer une partie du contexte. La machine repart, mais l’information la plus utile — état des entrées-sorties, code exact, position de l’axe ou condition de charge — n’a pas été conservée. Remplacer un composant sur simple suspicion risque alors de déplacer le problème sans prouver la cause.
L’objectif n’est pas de « trouver une pièce au hasard », mais de relier l’arrêt à une condition précise et observable.
Quelles informations relever avant de réarmer ?
Avant toute remise en marche, il est utile de photographier l’écran, de noter le code d’alarme complet et l’heure, puis d’indiquer l’étape du cycle, l’outil utilisé, l’axe en mouvement, la vitesse, la charge et le temps écoulé depuis le démarrage.
Il faut également préciser si le défaut apparaît uniquement à froid, à chaud, pendant l’usinage, lors d’un changement d’outil, après une accélération ou lorsque certains équipements auxiliaires fonctionnent. Une panne qui survient chaque matin n’oriente pas les recherches comme une panne après quatre heures de production.
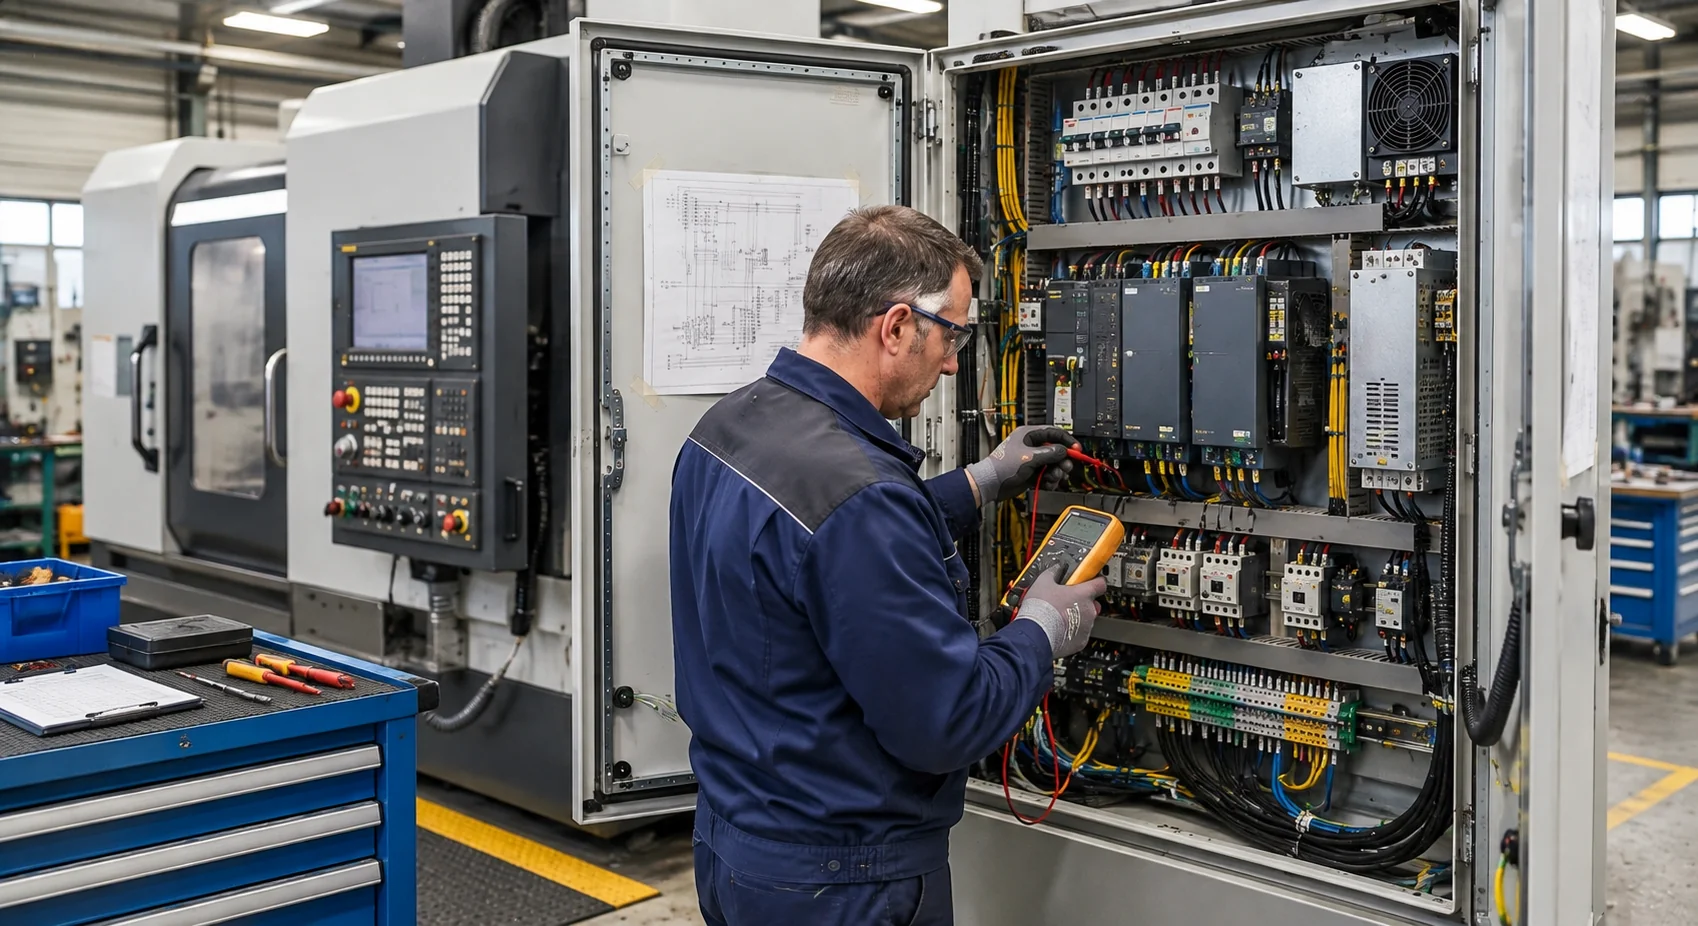
Si la sécurité le permet et sans intervenir dans une armoire sous tension sans habilitation, conserver l’état des voyants, relais et modules d’entrées-sorties peut être décisif. À lire aussi : 8 contrôles électriques lorsqu’une machine CNC ne démarre plus.
1. Température, échauffement et dilatation
Une carte électronique, une alimentation, un relais ou un connecteur peut fonctionner à froid puis devenir instable lorsque sa température augmente. L’échauffement modifie certaines caractéristiques électriques et peut accentuer un mauvais contact ou une soudure fragilisée.
Le diagnostic consiste à comparer les conditions : temps de fonctionnement, température dans l’armoire, ventilation, charge machine et moment exact de l’arrêt. Une mesure isolée est moins utile qu’une tendance observée dans des situations comparables.
Une armoire encrassée ou mal ventilée réduit la marge thermique de tous les équipements. Notre article sur la surchauffe des armoires électriques détaille les contrôles associés.
2. Connexions desserrées, oxydées ou fatiguées
Un bornier, un connecteur, un contact de relais ou un fil partiellement rompu peut conduire normalement au repos et s’ouvrir brièvement sous l’effet d’un mouvement ou d’un changement de température. L’anomalie peut être trop courte pour rester visible au multimètre après l’arrêt.
La recherche doit suivre le schéma électrique et la fonction perdue : alimentation de commande, chaîne de sécurité, validation d’axe, retour capteur ou communication. Les traces de chauffe, la décoloration, l’oxydation et les contraintes mécaniques apportent des indices, mais tout resserrage doit respecter les procédures, couples et règles de consignation adaptés.
3. Alimentations de commande instables
Une alimentation 24 V qui chute brièvement peut faire décrocher un relais, redémarrer un module ou modifier l’état d’une entrée sans provoquer une panne franche durable. Le problème peut provenir de l’alimentation elle-même, d’une surcharge, d’un court-circuit fugitif ou d’une connexion dégradée.
Une valeur mesurée après le défaut peut être correcte. Il faut parfois enregistrer la tension pendant le cycle ou rechercher l’événement dans l’historique des équipements. Le point de mesure, la référence électrique et la dynamique du signal comptent autant que la valeur affichée.
Cette démarche complète le diagnostic d’une panne électrique sur une machine de production.
4. Capteurs, fins de course et signaux fugitifs
Un capteur mal réglé, contaminé ou situé à la limite de sa plage peut changer d’état pendant quelques millisecondes. Sur une machine-outil, cette transition peut interrompre une séquence, supprimer une autorisation ou déclencher une alarme sans que le capteur paraisse défectueux à l’arrêt.
Il faut vérifier la répétabilité mécanique, l’alignement, l’état du câble et la correspondance entre le voyant du capteur, l’entrée automate et l’état attendu dans le programme. L’analyse est plus fiable lorsqu’elle est centrée sur l’étape exacte du cycle qui échoue.
5. Vibrations, flexions de câbles et déplacements
Les vibrations peuvent révéler une connexion marginale, tandis qu’un câble de chaîne porte-câbles peut présenter une rupture interne qui n’apparaît qu’à certaines positions. Le défaut semble alors aléatoire alors qu’il dépend en réalité d’un mouvement précis.
Comparer la position des axes, l’orientation de la broche, le changement d’outil ou l’ouverture d’un protecteur au moment de l’arrêt aide à rendre le phénomène reproductible. Les manipulations volontaires restent soumises aux règles de sécurité et ne doivent jamais contourner un dispositif de protection.
6. Séquence automate et autorisations manquantes
La machine peut s’arrêter parce qu’une condition logique n’est pas satisfaite au moment attendu : pression, température, porte, lubrification, position ou retour d’un auxiliaire. Dans ce cas, la commande numérique ou l’automate signale la conséquence, mais pas toujours l’origine physique.
L’analyse des entrées-sorties et des conditions d’autorisation permet de remonter de l’alarme vers la fonction absente. UNITEK intervient sur ce périmètre réel : commande numérique, automate, capteurs, sécurités et chaîne électrique, sans modifier arbitrairement la logique de sécurité.
7. Variateurs, servovariateurs, moteurs et axes
Un axe peut tomber en défaut uniquement lors d’une accélération, à une position particulière ou après échauffement. La cause peut se situer dans la chaîne complète : commande, servovariateur, moteur, codeur, câblage, frein ou partie mécanique.
Le code défaut, le courant, la position, la charge et les conditions thermiques doivent être rapprochés. Un défaut intermittent ne justifie pas à lui seul le remplacement du variateur. Voir notre méthode pour distinguer le variateur, le moteur et le câblage.
Une méthode de diagnostic en cinq étapes
- Conserver les faits : alarme, heure, étape du cycle, position, charge et température.
- Définir la fonction perdue : alimentation, sécurité, capteur, communication, axe ou auxiliaire.
- Rechercher la variable : temps, chaleur, vibration, mouvement, charge ou environnement.
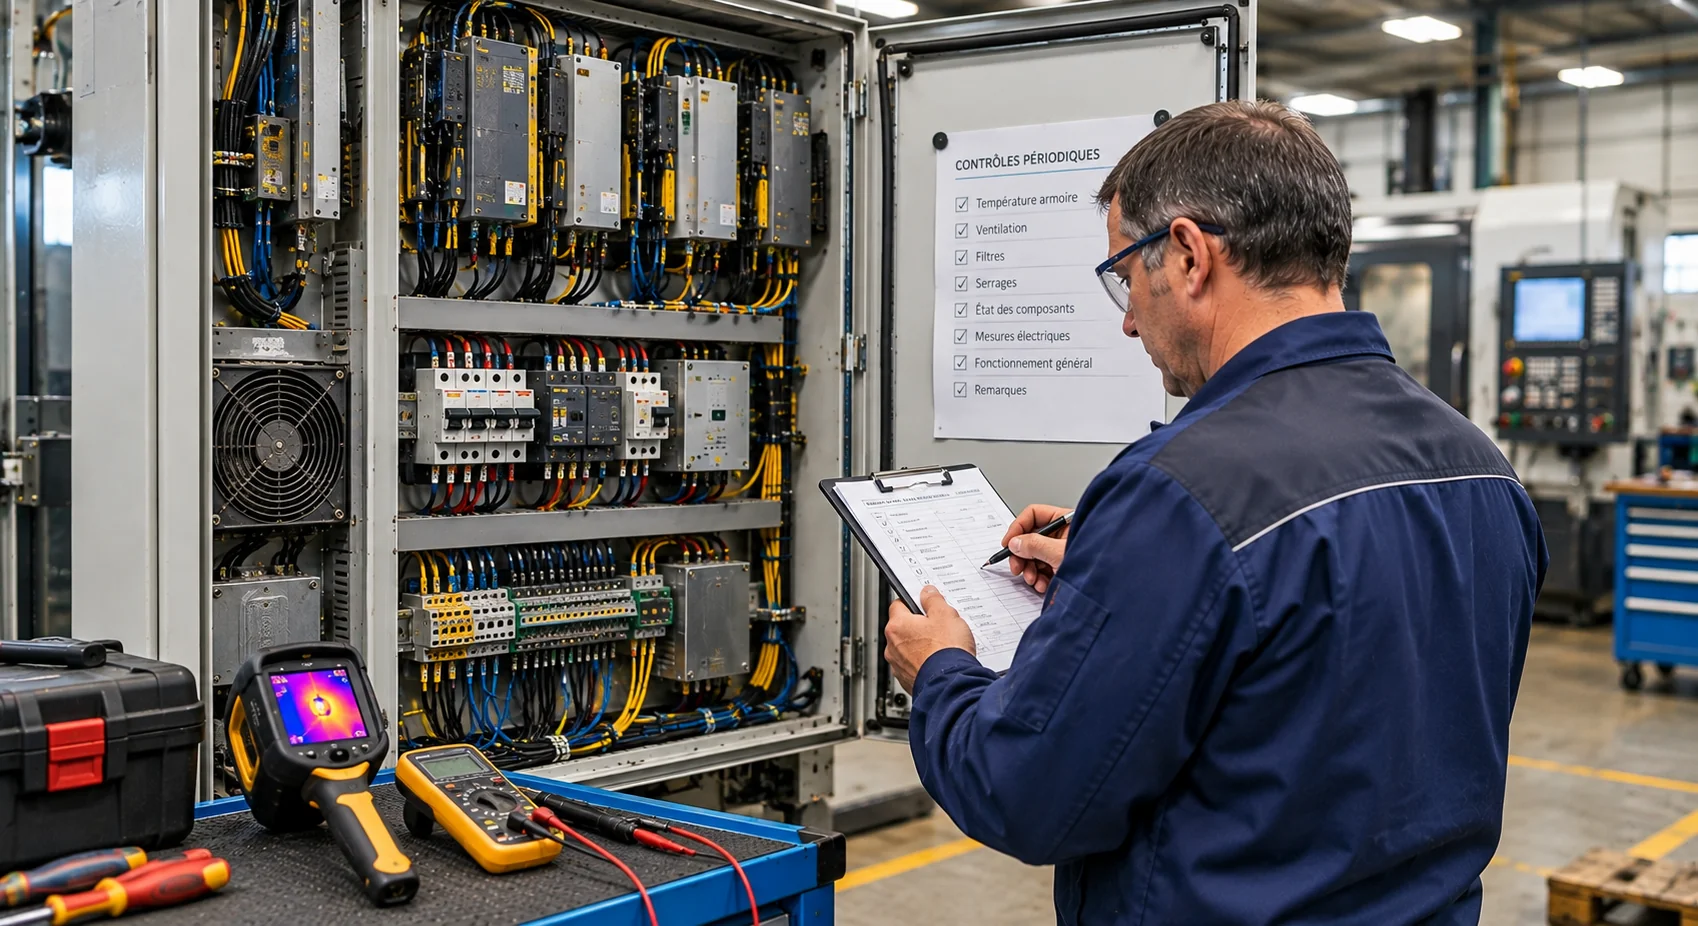
- Mesurer au bon endroit et au bon moment : suivre le schéma et enregistrer si l’événement est trop bref.
- Confirmer avant de remplacer : reproduire ou corréler le défaut, puis vérifier que l’action supprime réellement la cause.
Les services de maintenance FANUC rappellent l’intérêt de suivre et documenter l’état des équipements afin d’identifier les anomalies et de planifier les interventions. Voir la présentation officielle FANUC Field & Maintenance.
Que préparer avant une intervention UNITEK ?
Pour accélérer le diagnostic, transmettez la marque et le modèle de la machine, la commande numérique, les photographies des alarmes, la fréquence du défaut, les circonstances d’apparition et les actions déjà réalisées. Les schémas électriques, sauvegardes et historiques d’alarmes sont particulièrement utiles.
Évitez de multiplier les réarmements ou les échanges de pièces sans trace écrite. Une chronologie, même simple, aide à distinguer une coïncidence d’une relation reproductible.
UNITEK peut intervenir sur le diagnostic électrique, électronique, les commandes numériques, automatismes et entraînements des machines-outils, selon les informations disponibles et la configuration réelle de l’équipement.
FAQ sur les pannes intermittentes de machines-outils
Pourquoi la machine repart-elle après une coupure ?
La coupure peut réinitialiser un équipement, refroidir un composant ou rétablir temporairement une condition. Cela ne prouve pas que la panne est supprimée.
Faut-il remplacer la carte qui affiche l’alarme ?
Non. L’équipement qui affiche l’alarme peut seulement signaler la conséquence d’une perte d’alimentation, d’autorisation ou de retour capteur.
Un multimètre suffit-il pour trouver le défaut ?
Pas toujours. Un événement très bref peut nécessiter un enregistrement ou l’analyse des historiques. La connaissance du schéma et le choix du point de mesure restent essentiels.
La température est-elle toujours responsable ?
Non. Elle est une variable parmi d’autres, avec la charge, les vibrations, les mouvements et la séquence de fonctionnement.
Rendre l’aléatoire observable
Une panne intermittente machine-outil devient plus accessible lorsque chaque arrêt est documenté et comparé. Le diagnostic repose sur la corrélation entre le défaut, les états électriques et les conditions de fonctionnement, puis sur la confirmation de la cause avant remplacement.
Pour préparer un diagnostic, contactez UNITEK avec les références de la machine, les alarmes et la chronologie des événements.